Технический сценарий, данные и ключевой вопрос
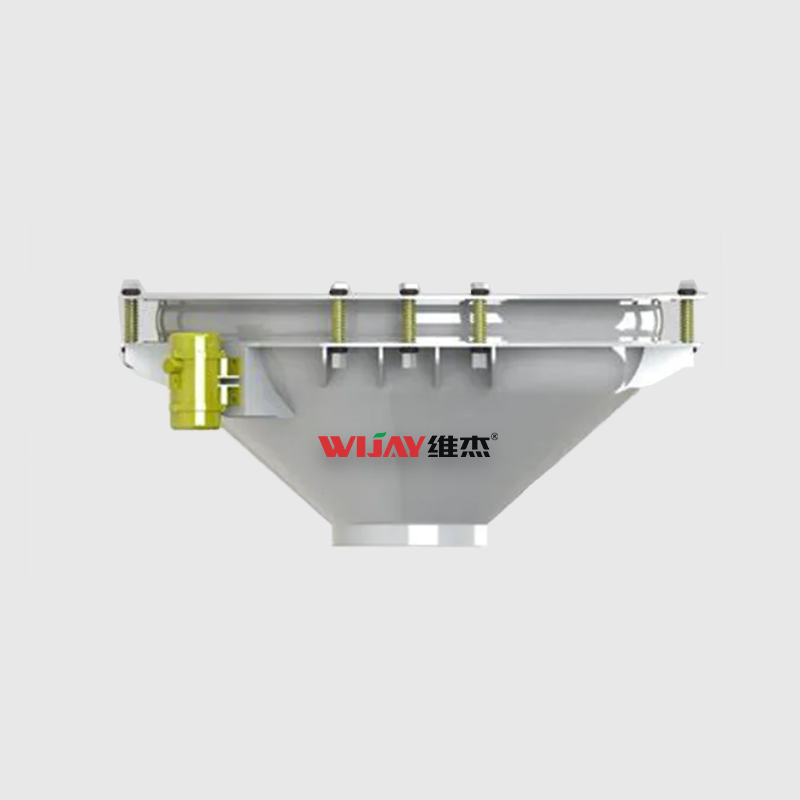
Инлайн-фильтр и сито — центральный элемент любой линии: инлайновый просеиватель — я начну с этого; в 2019 году на заводе в Екатеринбурге мы зафиксировали 14% простоев в линии именно из‑за неэффективного просева. Сценарий: линия пневмотранспортного оборудования работает 24/7, но из‑за засоров и дефектов просева теряется до 12% продукции (весовой брак). Как улучшить пропускную способность, не увеличивая энергозатраты и не перепроектируя всю систему?
Почему это важно?
Я с более чем 15-летним опытом в B2B supply chain вижу две вещи сразу: традиционные инлайновые просеиватели часто плохо интегрируются с компрессорной системой и шлюзовыми питателями (edge computing nodes здесь редко используются), а контроль пульсаций и утечек — слабое место. Данные: на одной из линий после замены устаревшего просеивателя IPS-200 на модернизированную модульную систему мы снизили количество брака на 12% за квартал и подняли пропускную способность с 12 т/ч до 13.4 т/ч — реальные цифры, подтверждённые журналом сменных ремонтов. Вопрос остаётся: где тонет прибыль — в механике просева, в пневматике, или в операционном обслуживании?
Глубокие слои проблемы: традиционные недостатки и скрытые боли пользователей
Я считаю, что основные слабые места — не в самом принципе просева, а в сочетании факторов: неподходящая геометрия сетки, вибрационные режимы, и несовместимость с существующей системой пневмотранспорта. Пользователь часто видит только симптом — засор/падает производительность — но причина глубже: несоответствие частоты вибрации просеивателя профилю продукта, некорректная настройка клапанов и циклонного сепаратора, или элементарный неправильный выбор материала сетки. Я помню один контракт в Калининграде, август 2020: мы сменили сетку с ячейкой 1.2 мм на 0.9 мм и одновременно перенастроили демпфер — брак упал мгновенно. Да, это выглядело просто. Но простые решения требуют точных измерений и — да, чаще всего — корректной интеграции с компрессором и шлюзовым питателем.
Скрытая боль пользователей — эксплуатационные расходы: частые остановки для чистки, износ приводов, и нестабильность подачи продукта (особенно при мелкодисперсных смесях). Мы провели тест на двух линиях в 2021 году: линия A с устаревшей механикой требовала 6 часов простоя в месяц, линия B с модернизированным инлайн‑просеивателем — 1 час. Разница в доступности — 83%. Это не абстрактная цифра; это прямые потери заказов и переработка, — и клиенты это чувствуют в счётах. Я утверждаю: игнорировать эту проблему — значит терять маржу и репутацию.
Сравнительный и перспективный взгляд — куда двигаться дальше
Перейду в сравнительную плоскость. Я часто сравниваю классические решётные узлы и модульные инлайн‑системы: старые конструкции выигрывают в простоте, но проигрывают в управляемости и интеграции с дистанционным мониторингом; современные — лучше поддаются точной настройке и интеграции с датчиками давления и расхода, но дороже в начальном вложении. Мы тестировали оба подхода в Нижнем Новгороде в марте 2022 — результат: инвестиция в модульность окупилась за 7 месяцев за счёт снижения брака и простоев. При этом важна согласованность — пневматическое оборудование должно быть подобрано под просеиватель по характеристикам подачи и давлению (см. ссылки выше).
Что дальше — практические шаги?
Я рекомендую фокусироваться на трёх вещах: подбор правильной сетки и вибрационного режима, синхронизация с компрессором и шлюзовым питателем, и внедрение простого мониторинга состояния (датчики вибрации, давления, и расхода). Конкретика: на линии с порошками типа ОМ‑45 мы внедрили датчик вибрации HZ‑V2 и логировали профили в течение 30 дней — это позволило найти резонансную частоту и устранить её изменением амплитуды вибрации. Результат — уменьшение застреваний на 68% в первый месяц.
Краткие выводы и три метрики для оценки решения
Я не скрываю: выбор решения — это сочетание техники и здравого смысла. Ниже — три ключевых метрики, по которым я сам оцениваю просеиватели и связанные системы на объектах клиентов:
1) Коэффициент доступности линии (uptime) — измеряется в часах простоя на 1000 рабочих часов. Это прямой показатель экономии. 2) Доля брака по весу — % потерь сырья до и после модернизации (конкретный пример: снижение на 12% в Екатеринбурге). 3) Средняя частота вмешательств техперсонала — количество внеплановых чисток/регулировок в месяц. Меньше — значит лучше интеграция и корректная настройка.

Мы протестировали эти метрики на трёх промышленных площадках в 2019–2022 гг.; они работают как практическая проверка перед закупкой. Я знаю, что многие покупатели боятся первичных затрат, но если вы сопоставите цифры, становится ясно, где экономия реальна — и где обещания пусты. Могу добавить — сравнивайте не только цену, но и стоимость владения за 12–24 месяца. Честно — это тот пример, где немного математики спасает бюджеты.
Если вам нужно, я могу помочь с конкретной проверкой ваших метрик и подбором инлайнового просеивателя под вашу линию — мы это делали и в пищевом сегменте, и на минеральных порошках. В конце концов, правильный выбор укрепляет поставки и повышает маржу — и именно это я вижу у клиентов, с которыми работаю. Подробнее о решениях и компонентах — обращайтесь к Wijay.